Зубострогальный полуавтомат мод. 5Т23В для обработки прямозубых конических колес.
Станок предназначен для нарезания прямозубых конических колес диаметром до 125 мм и модулем до 1,5 мм методом обката.
Конструкция
На станине 1 (рис. 51) слева располагается стойка люльки 2 с планшайбой 3, в радиальных направляющих которой находятся каретки 4 с резцами Каретки с резцами попеременно совершают возвратно-поступательное движение навстречу друг другу. Планшайба 3 смонтирована в круговых направляющих и при обкатке вращается вокруг горизонтальной оси, имитируя производящее колесо. В продольных направляющих станины смонтирован стол 5, несущий бабку 6 изделия. На оправку ее шпинделя насаживают нарезаемую заготовку и закрепляют с помощью гидрозажима. Делительная бабка 6 может поворачиваться вокруг вертикальной оси для установки оси шпинделя (заготовки) под углом φ0 к оси планшайбы (производящего колеса).
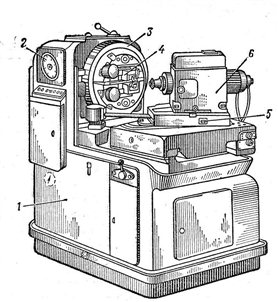
Рис. 51 Компановка зубострогального станка
Рабочий цикл станка
При нажиме на пусковую кнопку происходит подвод резцов и включается движение суппортов, изделия и качение люльки. Два последних движения составляют обкатное движение, необходимое для образования профиля зуба.
После окончания обкатки зуба резцы отводятся назад, а люлька начинает быстро поворачиваться в обратную сторону. При этом изделие продолжает вращаться в ту же сторону, что и при рабочем ходе. По окончании обратного поворота люльки цикл повторяется. Поскольку за время обратного хода люльки изделие продолжает вращаться вперед, то к моменту начала следующего цикла будет пропущено определенное число зубьев zi не имеющее общего множителя с числом зубьев нарезаемого колеса Поэтому при повторении цикла столько раз, сколько зубьев в нарезаемом колесе, произойдет нарезание всех зубьев.
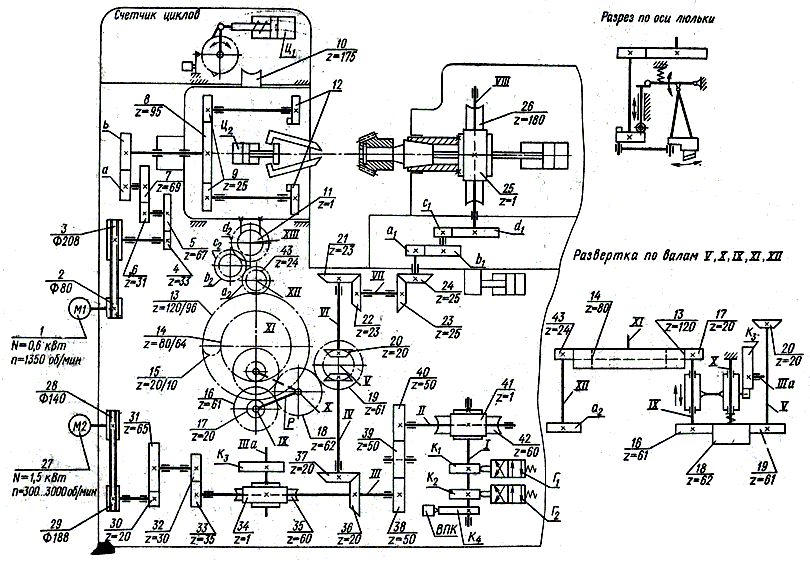
Рис. 52 Кинематика станка мод. 5Т23В
Рассмотрим основные кинематические цепи станка (рис. 52).
Привод главного движения
Движение от электродвигателя 1 передается через клиноременную передачу 2-3, зубчатые колеса 4-5-6 -7 н далее через сменные колеса a-b зубчатому колесу 8, сидящему на центральном валу люльки. Далее движение передается через колесо 9 кривошипным дискам 12, от которых при помощи шатуна получают качательное движение резцовые суппорты.
Резцовые суппорты должны быть установлены на угол конусности впадины зуба, вычисленный по формуле
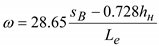 (6.39)
где sB - ширина впадины зуба на начальной окружности, равная толщине зуба колеса, сцепляющегося с нарезаемым, hн - высота ножки зуба; Lе - длина образующей делительного конуса.
Привод подачи
Движение подачи от электродвигателя 27 (см. рис. 52) постоянного тока через клиноременную передачу 28-29, зубчатые колеса 30- 31, 32-33, 38-39-40 и червячную пару 41 -42 передается распределительному валу /, который делает один оборот за время нарезания одного зуба. На распределительном валу сидят четыре кулачка. Один из них предназначен для нарезания при комбинированном резании К3), два других служат для переключения золотников цилиндров (K1 и К2). отвода резцов и счетчика циклов, а четвертый (К4) действует на путевой выключатель, дающий команду на рабочую и ускоренную частоту вращения электродвигателя 27.
Вращение заготовки
От вала III через зубчатые конические передачи 36-37, 21-22, 23-24 движение передается на гитару деления и через сменные колеса al-bl , cl-dl и делительную червячную передачу 25-26 шпинделю бабки изделия. Шпиндель вращается непрерывно в одну сторону, а люлька, несущая инструмент, совершает возвратно-вращательное движение (качение) на угол, необходимый для обработки впадины зуба.
Привод качения люльки
С вала V вращение передается через зубчатые цилиндрические колеса 19,18 и 16 ведущему колесу 17 реверсивного механизма. Колесо 17 зацепляется попеременно с наружным и внутренним венцами реверсивного колеса 13, заставляя его вращаться то в одну, то в другую сторону. При этом через ведомое зубчатое колесо 43, колеса гитары обкатки а2-B2, с2- d2 в червячную передачу 11-~10 осуществляется качание люльки.
На рис. 53 показана схема образования зубьев на станке, а на рис. 54 - схема поворота люльки /, где показано три положения кареток 2 с резцами 3 соответственно положениям а, в, г на рис. 53. Положение а является исходным; положение г - конечным. Следовательно, в процессе обкатки люлька поворачивается от горизонтального положения 00 вверх на угол θ1 и вниз на угол θ2.
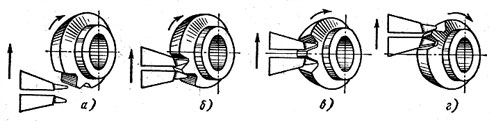
Рис. 53 Схема образования зубьев при строгании
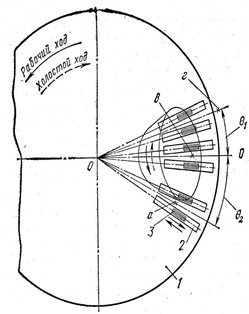
Рис. 54 Схема формообразующих движений
Реверсивное колесо 13 (см. рис. 52) состоит из двух участков. Первый участок целый, кольцеобразный, с наружным венцом zи= 120 зубьев и внутренним zB - 80 -зубьев. Второй участок составной, подковообразный. Зубья наружного 13 и внутреннего 14 венцов служат продолжением зубьев первого участка и соединяются между собой полушестернями 15, образуя подкову.
Вал IX ведущего колеса находится на рычаге, который может поворачиваться относительно оси X и перемещаться вдоль нее для осуществления необходимого зацепления с реверсивным колесом.
Зубчатое колесо 17 во время рабочего хода зацепляется с наружным венцом z = 120 реверсивного колеса и, после того, как это колесо совершит пять полных оборотов, перемещается вдоль зуба под действием кулачка К3 на валу 111а, входя в зацепление с составным участком. Затем по полушестерне 15 зубчатое колесо 17 входит в зацепление с внутренним венцом 14 и, наконец, перемещаясь вдоль зуба,-с его целым участком.
После того как реверсивное колесо сделает пять оборотов в обратную сторону (холостой ход), зубчатое колесо 17 перемещается вдоль зуба на составной участок и но полушестерне 15 - на его наружный венец 13. Затем колесо 17 перемещается вдоль зуба на наружный венец целого участка реверсивного колеса, и цикл начинается снова.
Полуавтоматический цикл работы
При нажиме на кнопку «Пуск» включаются электродвигатели 1 и 27 (см. рис. 52). По окончании обработки зуба кулачок К1, установленный на распределительном валу I, нажимает на золотник Г1. Происходит подача масла в правую полость цилиндра Ц2, и резцы отводятся. Одновременно кулачок К2 нажимает на золотник Г2. Масло поступает в правую полость цилиндра Ц1 счетчика циклов, и он срабатывает. После этою кулачок К1 на распределительном валу ///а переведет рычаг Р реверсивного механизма вниз. Зубчатое колесо 17 войдет в зацепление с наружным венцом 13 составного подковообразного участка, и, как только пройдет полушестерню 15 (начало обратного хода люльки) и войдет в зацепление с внутренним венцом 14 подковообразного участка, кулачок К3 переведет колесо 17 в зацепление с внутренним венцом 14 целого участка колеса 13, а кулачок К4 нажмет на ВПК и переключит электродвигатель 27 на 2000 об/мин - начнется ускоренный ход люльки.
В конце холостого хода кулачок К4 нажимает на ВПК и переключит электродвигатель 27 на частоту вращения, устанавливаемую потенциометром. Одновременно кулачок К3 переведет рычаг Р вниз и введет колесо 17 в зацепление с внутренним звеном 14 подковообразного участка. После прохождения полушестерни 15 (начало прямого хода люльки) она войдет в зацепление с наружным венцом 13 подковообразного участка. Затем кулачок К3 переведет колесо 17 в зацепление с наружным венцом 13 целого участка реверсивного колеса. Одновременно кулачок К3отпустит золотник Г1. Произойдет подача масла в левую полость цилиндра Ц2, и резцы будут подведены. После этого начнется новый цикл.
Гидропривод служит для подвода, отвода, зажима и отжима изделия, отводов резцов, управления счетчиком циклов, охлаждения инструмента и смазки станка.