При закреплении детали в патроне биение его или непостоянство положения его оси вращения увеличивает погрешности обработки. При повышенных требованиях к точности обработки детали устанавливают на неподвижных опорах - башмаках и прижимаются магнитным патроном.
При этом исключаются погрешности, связанные с радиальным биением шпинделя изделия, и тем самым обеспечивается соосность обрабатываемой и базовой поверхности, но копируются погрешности базовой поверхности. На рис. 4 приведен блок неподвижных опор для шлифования наружных колец шарикоподшипников. Точность обработки в значительной степени зависит от углового расположения неподвижных опор и будет обеспечиваться при соблюдении следующих условий установки неподвижных опор:
- Сумма центральных углов между точками контакта детали с кругом и с первой опорой (угол φ) и угла между точками контакта с первой и второй опорой (уголδ) должна быть меньше 180°.
- Угол между точками контакта с первой и второй опорой δ≥ 90°, а угол между точками контакта детали с кругом и первой опорой γ≤ 45°.
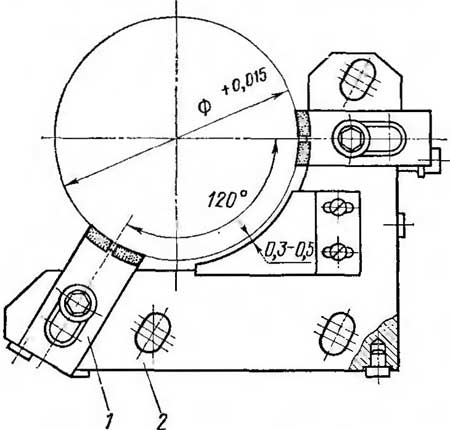
Рис. 4. Блок неподвижных опор для шлифования наружных колец шарикоподшипников: 1 - жесткая опора, 2 - корпус блока
Преимущества способа установки на неподвижные опоры: удобство и стабильность наладки; снижение влияния радиального биения в опорах шпинделя на точность и шероховатость при обработке; разгрузка шпинделя детали от радиальной нагрузки; снижение погрешностей обработки по некруглости, неперпендикулярности и разностенности до долей микрометра; снижение вспомогательного времени на установку и снятие деталей; возможность обработки наружной (или внутренней) круглой поверхности и торца с одной установки.