Проверка жёсткости
Статической характеристикой упругой системы называется отношение перемещений у вершины режущего инструмента по нормали к обратной поверхности силе F, вызвавшей это перемещение и направленной по силе резания K=Y/F
Жёсткость C = 1/K = F/Y
Жёсткость является одним из основных критериев, определяющих точность станка под нагрузкой в установившемся режиме работы (статическую ошибку).
При испытаниях на жёсткость необходимо учитывать:
- Направление нагружающей силы. Сила F направляется по направлению результирующей силы резания.
- Величина силы F. Должна соответствовать реальным силам резания.
- Выбираются координаты приложения силы F. Координаты выбираются с учётом наиболее типичных случаев обработки на станке. Она сравнивается с данными ГОСТа или завода изготовителя.
Проверка виброустойчивости
При обработке станок часто теряет устойчивость (увеличивается амплитуда колебаний между инструментом и заготовкой, сопровождается свистом, дрожанием и поломкой инструмента). Проверку проводят по предельной стружке.
Предельная стружка - это максимальная ширина срезания слоя металла до наступления вибрации. Проводят при ремонтируемой заготовке и режущем инструменте и определённых режимах резания.
Испытания на шум
ГОСТ 122107 – 85 «Шум. Станки металлорежущие. Допустимые шумовые характеристики»
Измеряется при работе на холостом ходу Lpa – корректированный уровень звуковой мощности. При работе под нагрузкой LA – уровень звука на рабочем месте.
Определение уровня колебания холостого хода
Различают два вида колебаний: автоколебания (отсутствие их см. испытания на предельную стружку) и вынужденные колебания.
Вынужденные колебания между инструментом и заготовкой вызываются различными внешними силовыми и кинематическими воздействиями (неуравновешенность шлифовального круга, патрона, заготовки, погрешности зубчатых колёс, ременных передач, подшипников и т.д.). Вынужденные колебания приводят к появлению волнистости на обработанной поверхности. Вынужденные колебания особенно заметны на холостом ходу станка и используется для оценки качества изготовления и сборки станка. При проверке в шпиндель станка устанавливают эталонную оправку, а на стол станка или в резцедержатель устанавливают ёмкостный датчик колебаний, фиксирующий относительные колебания между инструментом и заготовкой. Шпинделю дают различные частоты вращения, сигнал с датчика усиливается, а затем подаётся на частотный анализатор, который показывает частотный спектр колебаний холостого хода.
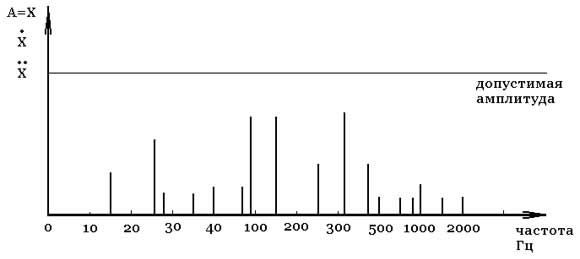
Для устранения вынужденных колебания надо выяснить причину их появления, которая заключается в дисбалансе двигателей, ременных передач и т.д. Надо повышать качество сборки, сбалансированность.
Испытание на надёжность
ГОСТ 27011 – 86 «Станки металлорежущие. Общие технические требования»
В качестве показателей гарантированной безотказной работы оборудования предложены:
- Установленная безотказная наработка в сутки. Например, ГОСТом установлена безотказная наработка в сутки 21 час (станок должен непрерывно работать 21 час, после чего он может 3 часа находится на техническом обслуживании и профилактическом ремонте). Этой проверке подвергается каждый серийный станок.
- Установленная безотказная наработка в неделю. Установленная безотказная наработка в неделю – это эксплуатация станка в течение 6 суток (21 час работает по программе каждые сутки, 3 часа в профилактическом обслуживании) и техническое обслуживание или ремонт в течение одних суток.
Эту проверку проходит каждый опытный образец новой модели станка.