Сущность происходящих при этих процессах явлений заключается в том, что в результате ультразвуковых колебаний возникают периодические растяжения и сжатия частиц, расплавленного припоя и в нем происходят кавитационные процессы. Ударные импульсы, являющиеся результатом кавитации припоя, воздействуют на паяемые или облуживаемые поверхности и интенсивно разрушают окисную пленку. Частицы этой пленки, обладающие меньшей плотностью, чем припой, всплывают на поверхность последнего.
При ультразвуковом лужении отпадает необходимость применения флюсов.
При ультразвуковой пайке колебания инструмента 2 (рис. 67) возбуждают кавитационные явления в расплавленном припое 3. В результате этого в зоне соединения происходит разрушение окисной пленки 1 и отделение загрязнений; соединяемые поверхности деталей 4 очищаются от них и интенсифицируется их пайка. В связи с тем, что разрушение окисной пленки происходит локально, в узкой зоне, инструменты перемещают при пайке по всей длине соединения.
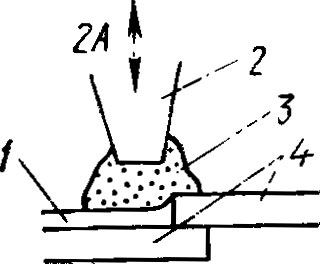
Рис. 67. Схема ультразвукового пайки
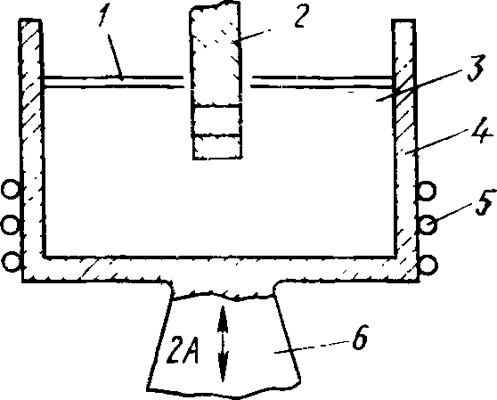
Рис. 68. Схема ультразвукового лужения
При лужении (рис. 68) ультразвуковые колебания сообщают ванне 4 с припоем 3, куда погружают облужи- ваемую деталь 2. Ванну соединяют с концентратором 6 колебательной системы или выполняют зацело с ним. Плавление припоя в ванне осуществляется нагревателем 5. В результате тех же, что и при пайке, явлений (кавитации) окисные пленки 1 разрушаются и всплывают на поверхность припоя. Освобождается чистый металл облуживаемой детали; обеспечивается быстрое и качественное лужение.
Прприменяют ультразвуковое лужение, когда механические колебания сообщают не припою, а непосредственно самой детали. Однако широкого распространения такой способ не получил из-за сложности реализации и необходимости изготовления специальных колебательных систем. Большие поверхности подвергают ультразвуковому лужению с ручными устройствами - «пистолетами», перемещая их в процессе работы по всей площади лужения.
На эффективность ультразвуковой пайки и лужения при определенной амплитуде колебаний и частоте в большей мере оказывают влияние величина зазора между рабочим торцом инструмента и поверхностью пайки или лужения и время воздействия ультразвука на припой. Этот зазор составляет обычно 0,2-2,5 мм. Время воздействия ультразвуковых колебаний чаще всего подбирают практическим путем; критерием при этом служит качество пайки или лужения. Известно, что для обеспечения оптимальной толщины лужения, равной 0,1-0,2 мм, при указанной величине зазора скорость перемещения ультразвукового инструмента составляет примерно 20х10-4-25х10-4 м/с. Лужение окунанием в расплавленный припой выполняют с ультразвуком за несколько секунд. Оптимальной скоростью перемещения ультразвукового инструмента при пайке считают 8х10-3-10х10-3 м/с.