При проектировании технологического процесса следует изучить возможность выполнения наибольшего, желательно полного объема обработки детали (фрезерования, растачивания, сверления, резьбонарезания и т. д.) в одну операцию, за один установ. В этом случае неизбежно возникает задача базирования заготовки по необработанным поверхностям (черным базам). Одновременно следует решать задачу закрепления заготовки таким образом, чтобы крепежные элементы не затруднили доступ инструментов к местам обработки.
Безусловно, полная обработка с одного установа не всегда возможна, это зависит от конструкции детали. В принципе, если у детали имеются места обработки со всех шести сторон, обработать ее можно за два установа на станках с горизонтальным шпинделем и поворотным столом, так как за один установ возможна в этом случае обработка четырех сторон (либо пяти - при использовании глобусного стола).
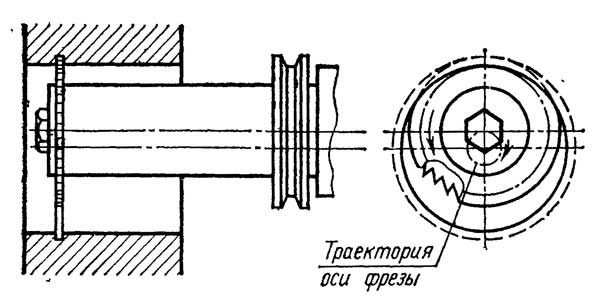
Рис. 119. Фрезерование кольцевой канавки в режиме круговой интерполяции
Имеются также ограничения для чрезмерно высокой интеграции обработки, связанные с точностью детали. При обработке возникают коробления при снятии больших припусков и корки в литых заготовках. При интенсивных режимах возникает также нагрев и деформация заготовки. Эти обстоятельства требуют разделения обработки на черновые и чистовые проходы, нередко е проведением между ними искусственного или естественного старения. В менее ответственных случаях старение может быть заменено перерывом в обработке без снятия заготовки со станка. Такая возможность представляется при использовании приспособлений-спутников и столов-спутников. После черновой обработки приспособление или стол вместе с закрепленной на нем деталью удаляется из рабочей позиции в загрузочную, в рабочую позицию поступает для обработки другая деталь. Создавшийся перерыв в обработке первой детали выполняет роль межоперационного пролеживания.
При необходимости разделить обработку на черновые и чистовые операции первые из них можно выполнить на станках менее высокой точности с меньшей емкостью инструментального магазина, так как во время черновой обработки обычно не производят сверление мелких отверстий и нарезание резьб, на что требуется большое число разнообразных инструментов.
Иногда полный объем обработки на МС невозможен в связи с чрезвычайно высокими требованиями к точности детали. Например, отверстия шпиндельной оси в коробке скоростей металлорежущего станка имеют столь высокие требования к соосности, которые не достижимы при обработке с двух сторон с поворотом стола. На станках, оснащенных позиционной системой программного управления, невозможно обрабатывать фасонные криволинейные поверхности, затруднена обработка кольцевых канавок, выточек, закрытых торцов.
Рассмотрим возможности, которые открывает контурная обработка на МС.
- Фрезерование фасонных плоских и объемных поверхностей с интерполяцией по двум, трем и более осям.
- Фрезерование отверстий концевой фрезой в режиме круговой интерполяции для снятия основного припуска в отверстиях различных диаметров. При этом методе обработки можно значительно сократить число используемых режущих инструментов, заменив одной фрезой один-два черновых инструмента на каждый типоразмер отверстия.
- Прорезание резцом или фрезерование кольцевых канавок дисковой фрезой (рис. 119) в режиме круговой интерполяции.
- Подрезание открытых и закрытых торцов, прилегающих к отверстиям. Для этой цели можно применять торцовые многозубые фрезы или резцы, закрепленные в оправках, которые в этом случае работают как однозубые фрезы.
Некоторые устройства ЧПУ имеют стандартный цикл подрезания торца при круговой интерполяции. На начальном этапе шпиндель находится в центре отверстия О (рис. 120, б), затем по дуге 1 перемещается до заданного диаметра окружности d, совершает по окружности (участки траектории 2- 3-4-5) полный оборот и возвращается в центр по дуге 6.
При фрезеровании плоскостей используют фрезы сравнительно небольших диаметров, так как имеются ограничения по размерам, устанавливаемых в магазине инструментов. Поверхности значительной протяженности обрабатывают строками. Строки могут быть продольными и поперечными. При чистовом фрезеровании далеко не безразлично, какое принять направление строк, так как ось шпинделя имеет различные по величине отклонения от перпендикулярности к обоим направлениям координатных. перемещений, по которым может осуществляться подача. Зная особенности конкретного станка, можно выбирать для фрезерования то направление, которое приведет на обработанной поверхности к меньшим ступенькам на стыке строк.
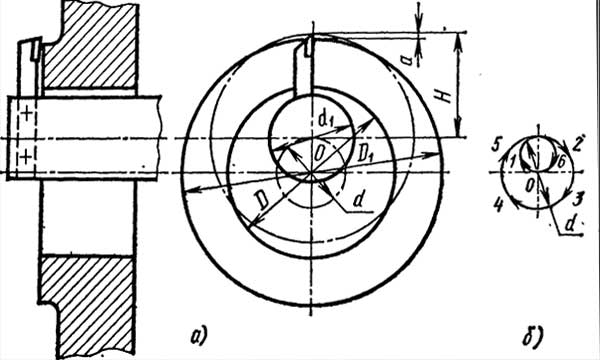
Рис. 120. Обработка резцом закрытого торца: а - схема обработки; б - траектория движения центра оправки
При чистовом растачивании точных отверстий, для того чтобы резец не прочертил риску на обработанной поверхности при выходе из отверстия, следует произвести останов вращения шпинделя и отвод (отскок) по одному из перпендикулярных к оси шпинделя координатных направлений и только после этого выйти из отверстия. Такой прием возможен благодаря ориентированному останову шпинделя. Современные устройства ЧПУ имеют стандартный цикл растачивания, который завершается отскоком и выходом резца из отверстия по описанной схеме.
При выборе последовательности обработки необходимо придерживаться общего принципа компоновки операции: вначале выполнять предварительную обработку поверхностей основных форм (плоскостей, основных отверстий, выборок больших объемов), затем дополнительных форм (крепежных отверстий и др.) и завершать операцию чистовой обработкой поверхностей основных форм.