Цилиндрические рукоятки различных измерительных инструментов, рукоятки калибров, головки микрометрических винтов и круглые гайки для удобства пользования делают не гладкими, а рифлеными. Такая рифленая поверхность называется накаткой, а процесс ее получения - накатыванием. Накатка бывает прямой и перекрестной.
Для накатывания в резцовую головку суппорта станка закрепляют державку 1 (рис. 185), в которой установлены для простой накатки один, а для перекрестной два ролика 2 и 3 из инструментальной закаленной стали с насеченными на них зубчиками; эти зубчики имеют различные размеры и по-разному направлены (рис. 186), что позволяет получить накатку различных узоров.
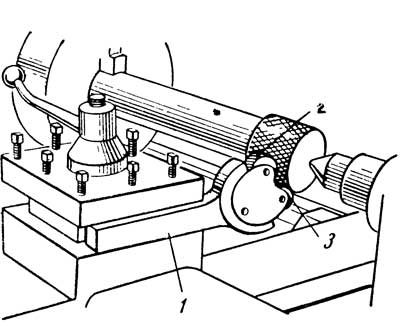
Рис. 185. Накатывание рифлений
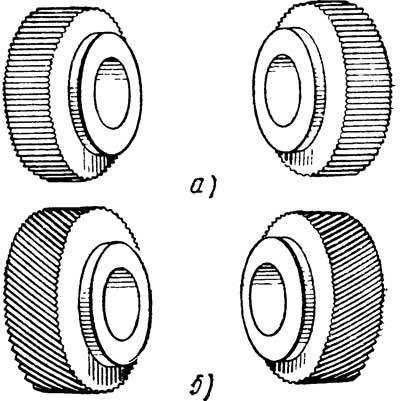
Рис. 186. Ролики для накатывания: а - прямого, б - перекрестного
При накатывании державку с роликом прижимают к вращающейся детали винтом поперечной подачи. Ролики начинают вращаться и, вдавливаясь в материал детали, образуют на ее поверхности накатку. Она может быть крупной, средней или мелкой, в зависимости от размеров зубчиков на роликах.
При накатывании производят подачу в двух направлениях - перпендикулярно к оси детали и вдоль оси. Для получения достаточной глубины накатки нужно вести накатывание в 2-4 прохода.
Правила накатывания
- при начале накатывания следует дать сразу сильный нажим и проверить, попадают ли зубчики ролика при следующих оборотах в сделанные ими насечки;
- ролики должны соответствовать требуемому узору детали;
- двойные ролики должны быть точно расположены один под другим;
- перед работой нужно тщательно очистить ролики стальной щеткой от остатков материала;
- во время накатывания рабочие поверхности роликов следует хорошо смазывать веретенным или машинным маслом.