Долбление плоскостей осуществляют проходными резцами, при этом для предварительных (черновых) проходов применяют закругленные резцы с большим радиусом при вершине. В целях повышения жесткости системы вылет резца стремятся сделать небольшим. Однако, если заготовка при обработке должна проходить под долбяком, то вылет резца приходится делать несколько больше длины его пути, с тем чтобы обеспечить необходимые перебеги.
При долблении плоскостей, расположенных под прямым углом, заготовку устанавливают на столе станка на подкладках, обеспечивающих перебег резца так, чтобы можно было вести обработку с продольной и поперечной подачами.
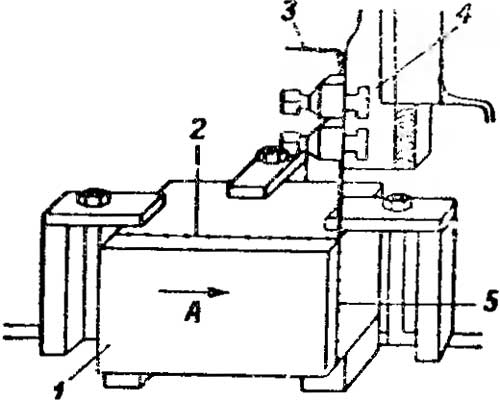
Рис. 214. Проверка правильности расположения заготовки на столе долбежного станка
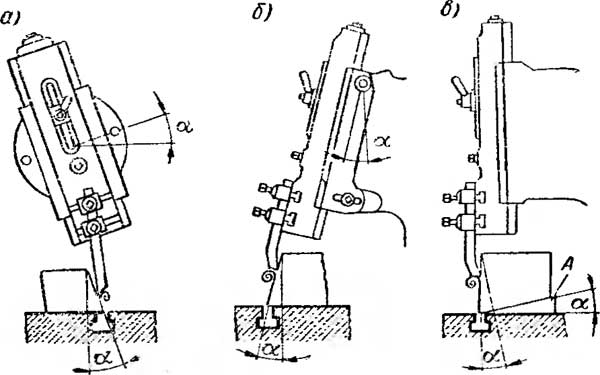
Рис. 215. Схемы настройки станка при долбления наклонных плоскостей
Обычно заготовку предварительно размечают. Правильность установки заготовки 1 на станке проверяют с помощью чертилки 3, зажатой в резцедержателе долбяка 4 (рис. 214). При перемещении стола в направлении продольной подачи (по стрелке А) острие чертилки должно совпадать с риской 2. При несовпадении острия чертилки с риской 2 на всем ее протяжении легкими ударами свинцового или латунного молотка подправляют положение заготовки. Правильность установки заготовки в вертикальном положении проверяют с помощью поверочного угольника по вертикальной риске 5 на заготовке.
Для долбления наклонных плоскостей поворачивают на требуемый угол а направляющие долбяка (рис. 215, а и б) либо же обрабатываемую заготовку устанавливают на наклонную подставку (рис. 215, е). В качестве такой подставки может быть использована треугольная призма или цилиндрический валик.