Для борьбы с остаточными деформациями и напряжениями следует соблюдать следующие правила.
- При сборке конструкций применять по возможности сборочные приспособления (стяжные планки, клинья и т.п.), обеспечивающие свободное перемещение свариваемых конструкций от усадки швов. Прихватки можно применять только для стыков деталей из тонкого металла (3-5 мм) и в нахлесточных соединениях. Следует строго соблюдать размеры притуплений, зазоров и соосность элементов.
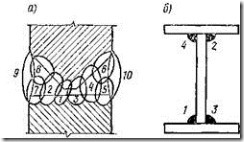
Рис. 15.7. Чередование швов: а - при сварке двустороннего шва; б - при сварке поясных швов балки; 1 - 10 - последовательность швов
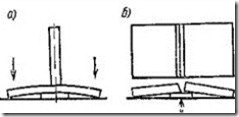
Рис. 15.8. Предварительный обратный выгиб для предупреждения угловой деформации: а - полок балок, б - листов резервуара
- Выполнять необходимую последовательность сварки швов; чередование слоев двухстороннего шва (рис. 15.7,а): чередование сварки поясных швов балок (рис. 15.7,6); строго выполнять последовательность и порядок сварки швов, указанные в типовой технологии или проекте производства сварочных работ.
- Не допускать превышения величины тепловложения в шов (увеличения силы сварочного тока по сравнению с рекомендуемой для электродов применяемого типа и диаметра).
- Использовать жесткое закрепление деталей перед сваркой для уменьшения их деформаций (если это предусмотрено технологической запиской или инструкцией) с помощью прихваток или приспособлений; использовать вибрацию конструкций в процессе сварки для уменьшения деформаций и напряжений.
- При сварке пластических сталей и металлов использовать проковку слоев шва непосредственно за сваркой (если это предусмотрено технологической запиской).
- Использовать предварительный обратный выгиб листовых деталей (стенок и полок балок, листов корпуса резервуаров и др.) для предупреждения угловой деформации (рис. 15.8).
- При сварке листовых резервуарных конструкций (днищ и корпусов) сперва сваривать стыки между листами, а потом стыки между полосами или поясами, при обратном порядке не исключены появление трещин в местах пересечений швов, а также увеличение коробления конструкций.
- В необходимых случаях применять предварительный и сопутствующий подогревы.
- Применять в необходимых случаях общую или местную термическую обработку сварных соединений.
Из перечисленных способов снижения напряжений и деформаций обязательными для сварщика являются правила, указанные в п.п. 2, 3 и 7, остальные следует применять по указанию руководителя сварочных работ или если они предусмотрены техническими условиями, а также другими технологическими документами.